Vom Datensatz bis zur geprüften Leiterplatte: Alle Fertigungsschritte laufen bei uns in Lamspringe unter einem Dach. Mechanische, fotochemische, chemische und thermische Verfahren greifen ineinander, laufend optimiert und um neue Technologien ergänzt. So fertigen wir für Ihre heutigen und künftigen Anforderungen.
- 1 Vorbereitung
- 2 Lagenaufbau und Bohren
- 3 Strukturierung
- 4 Oberfläche und Kontur
- 5 Prüfung
- Prozesskontrolle und Umwelt
Phase 1
Vorbereitung
01Arbeitsvorbereitung – CAD/CAM
Unsere Arbeitsvorbereitung macht aus Ihren Daten ein fertigungsreifes Produkt.
- Design Rule Check
- Layoutaufbau in Hotoprint-Standardformaten und individueller Prozessablauf
- Fertigungsdaten für CNC, AOI und E-Test
- Prozessparameter für Pressen, Galvanik und Ätzen
- Filmplots für die lithografischen Prozesse
Phase 2
Lagenaufbau und Bohren
02Multilayer verpressen
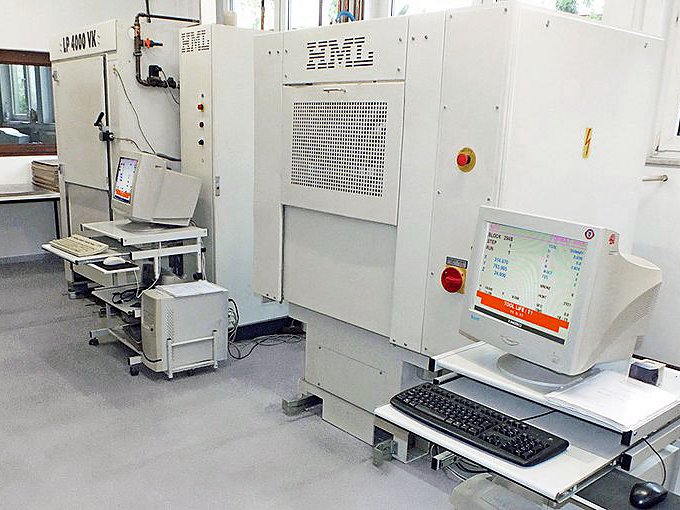
Die AOI-geprüften Innenlagen werden nach Aufbauplan mit Prepregs, Kupferfolien und Druckausgleichspolstern im Presswerkzeug fixiert und in HML-Vakuumpressen unter hoher Temperatur und hohem Druck verpresst. Alle Pressparameter werden kontinuierlich überwacht und dokumentiert.
03Bohren
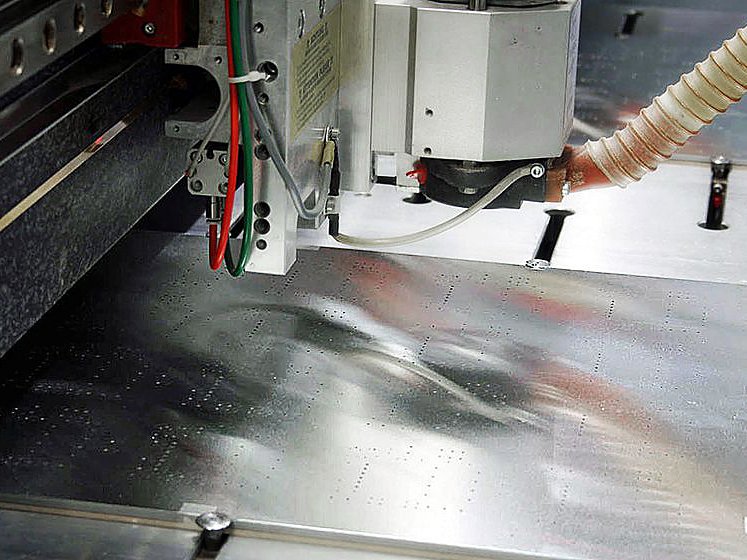
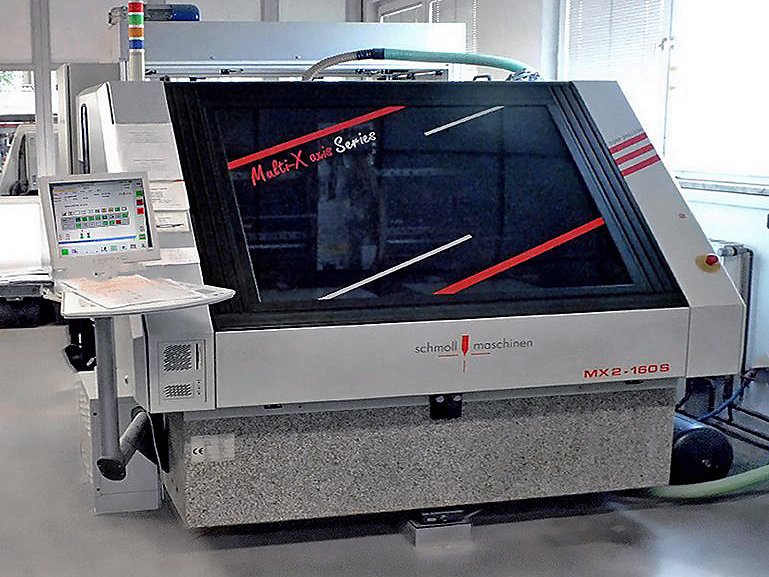
- Schmoll MX2 Bohrautomaten mit Synchronbohrspindeln: hohes Drehmoment und hohe Drehzahl
- Mechanische Bohrungen ab 150 µm Durchmesser
- 3.600 Werkzeuge, laufend überwacht und bei Bedarf getauscht
- Contact-Drill-Technologie mit Tiefenmessung für präzise Blind Vias
- Automatisches Be- und Entladen für 24-Stunden-Betrieb
04Desmear, Bürsten und Shadow-Prozess
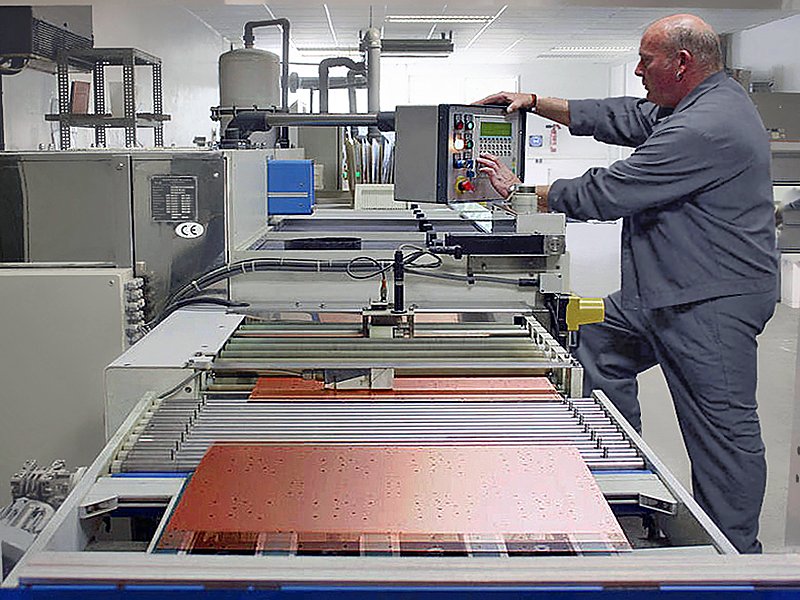
- Desmear: chemische Reinigung und Konditionierung der Bohrlochwände, entfernt Harzverschmierungen und Glasfaserrückstände
- Bürsten: oszillierende und rotierende Bürstwalzen entgraten, Ultraschall und Wasserhochdruck reinigen die Bohrungen
- Shadow-Verfahren: leitfähiges Graphit wird in Schwallbädern an den Bohrungswänden abgeschieden, Basis für eine gleichmäßige horizontale Durchkontaktierung
Phase 3
Strukturierung
05Lichtdruck – Leiterbild
- Laminieren mit Fotoresist im HAKUTO Cut-Sheet-Laminator
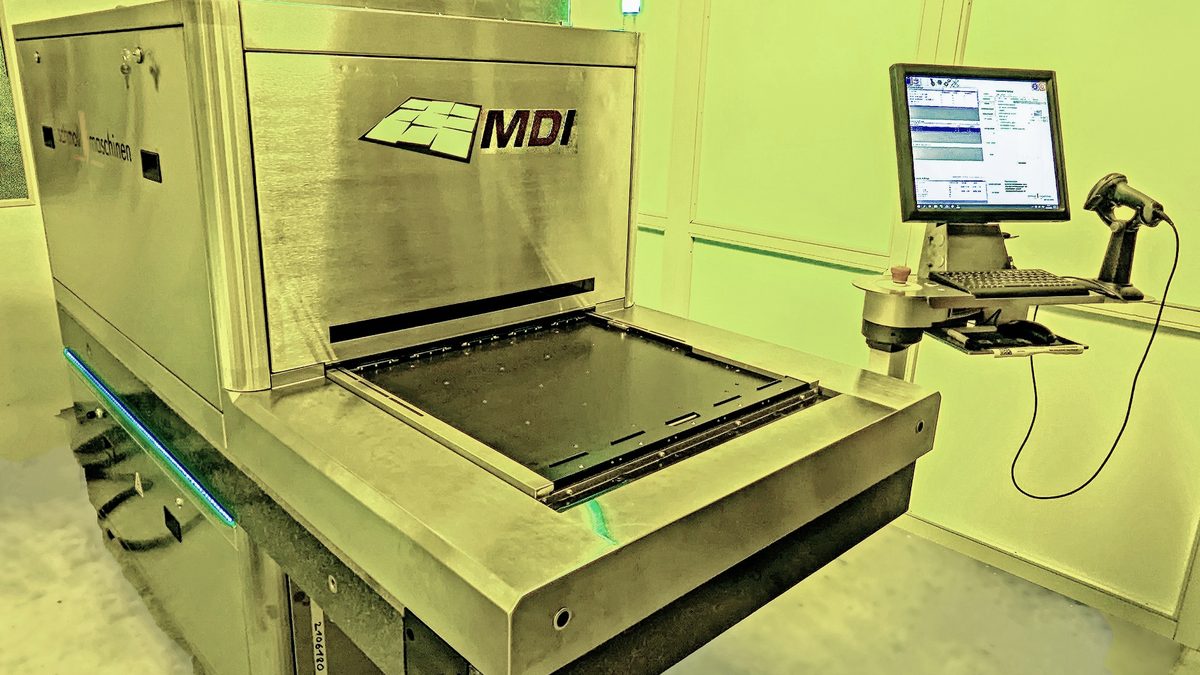
- Digitale UV-Belichtung im Schmoll MDI-Belichter mit über 2 Mio. einzeln steuerbaren Mikrospiegeln und UV-LED-System
- Temperatur, Luftfeuchte und Staubpartikel werden durch ein Klima- und Luftreinigungssystem permanent überwacht
06Galvanik
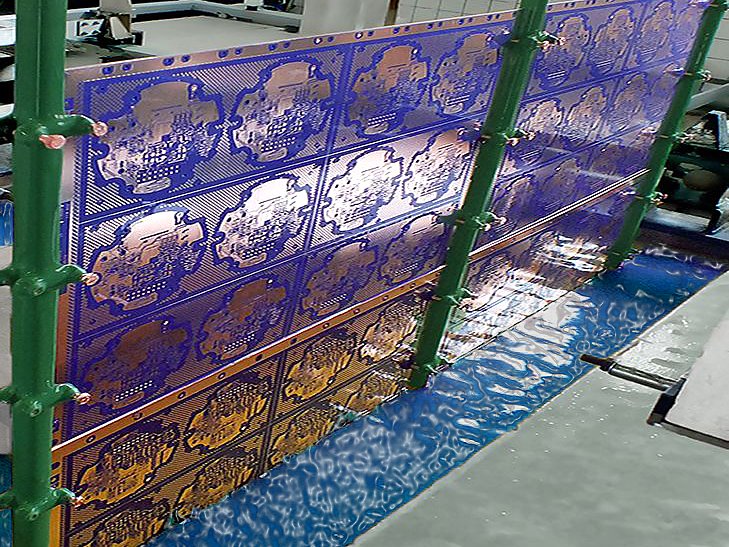
- Elektrolytische Kupferabscheidung auf Leiterbahnen, Flächen und Vias nach Kundenspezifikation, üblich 40–50 µm oder 105 µm Außenkupfer und 25 µm in der Bohrhülse
- Reinzinn als Ätzresist
- Schichtstärkenmessung mit Fischerscope (MMS): Freigabe nur bei erfüllten Vorgaben, Ergebnisse werden dokumentiert
07Strippen und Ätzen
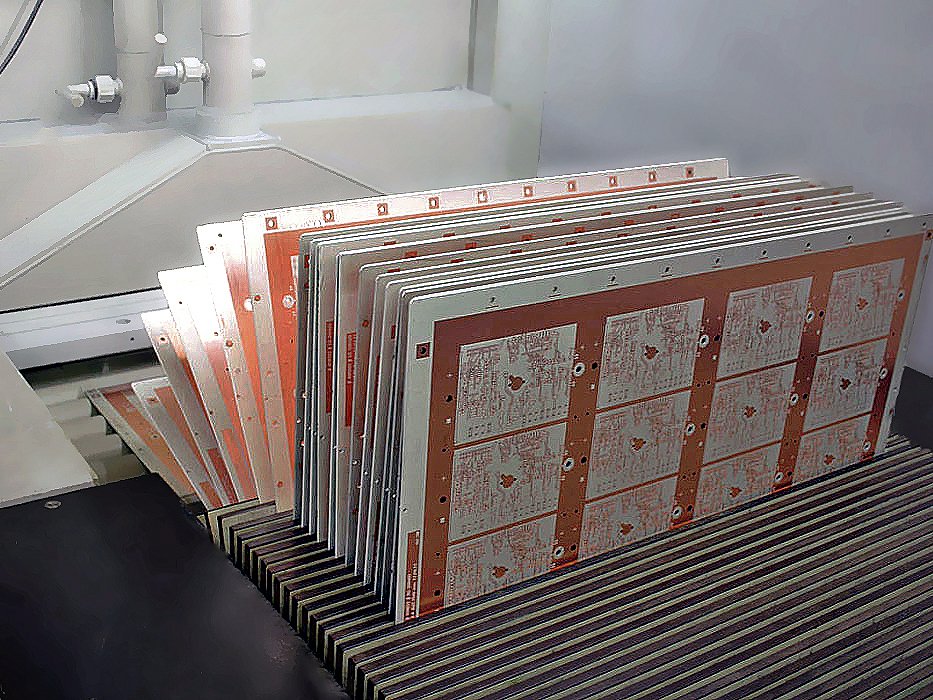
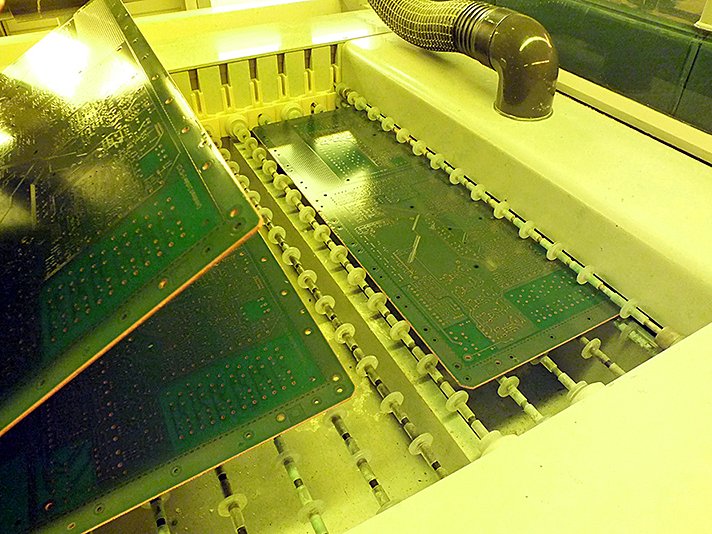
Nach dem Entfernen des Fotoresists löst ein alkalisches Ätzmedium das freiliegende Basiskupfer ab. Das Zinn schützt das Leiterbild und wird anschließend im Zinnstripping entfernt.
08Optische Kontrolle – AOI
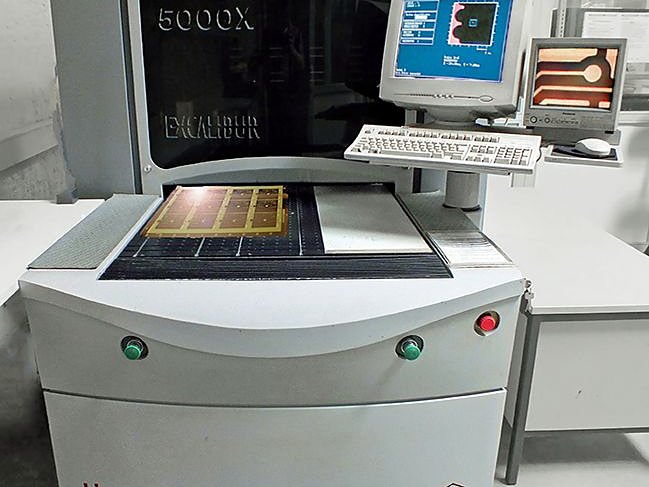
- Automatische optische Inspektion gegen die CAD-Daten: Leiterbahnbreiten und Abstände, Kurzschlüsse und Unterbrechungen
- Erkennt auch versteckte Fehler wie Einschnürungen, die im elektrischen Test kaum auffallen
- Alle Innenlagen werden vor dem Verpressen geprüft
- Schliffbilder dokumentieren Metallabscheidung und Innenlagenanbindung
Phase 4
Oberfläche und Kontur
09Lötstopplack
- Vorbehandlung im MEC-Etch-Bond-Verfahren für eine mikroraue, optimal haftende Oberfläche
- Auftrag im Vorhang-Gießverfahren, Schichtstärke nach Spezifikation
- Standard grün, weitere Farben auf Wunsch
- UV-Belichtung (Bacher Systems) mit automatischer Kameraregistrierung, Entwicklung und Infrarot-Trocknung
- Lacksysteme ausschließlich von Peters
10Oberflächenveredelung
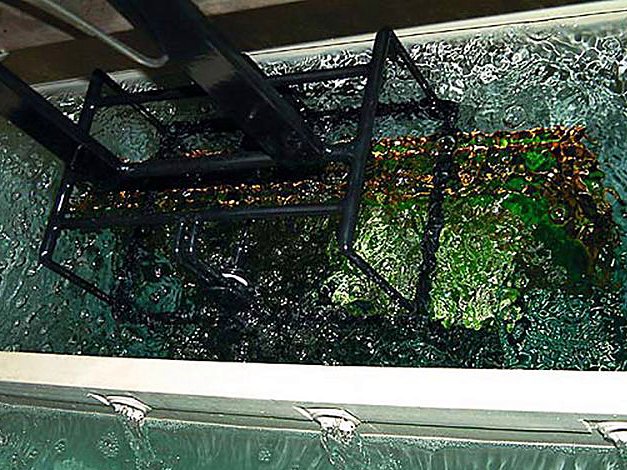
RoHS-konforme Endoberflächen für Pads und Bohrungen:
- Hot Air Leveling (HAL) bleifrei oder bleihaltig, bleifrei mit Lot SN100CL von BALVER
- Chemisch Nickel-Gold
- Chemisch Zinn
- Weitere Oberflächen auf Wunsch, siehe Fertigungsspektrum
11Fräsen
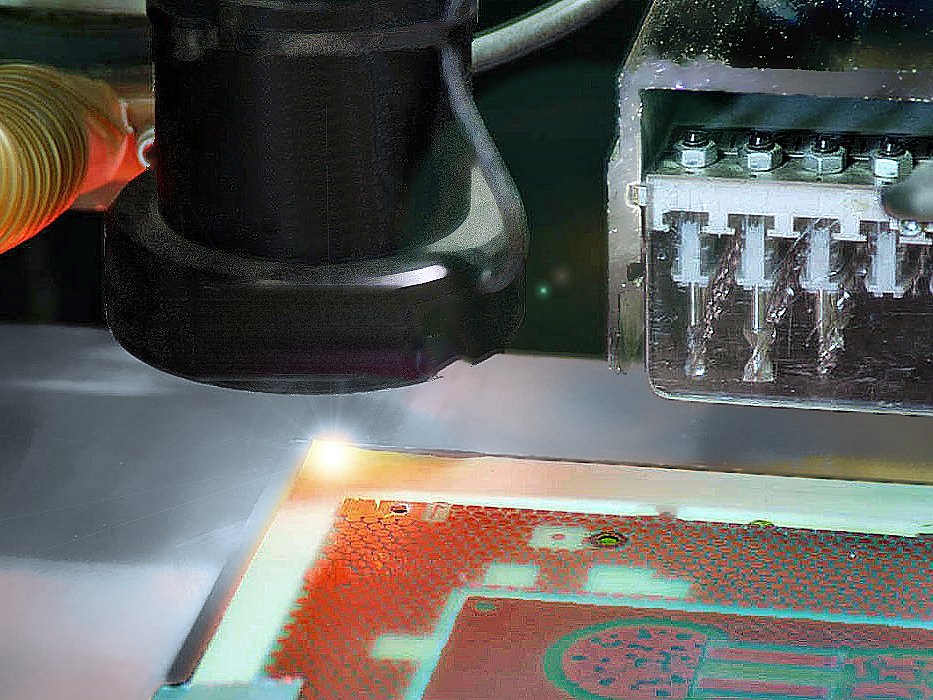
- Schmoll MX-Serie mit CCD-Kamerasystem
- Positioniergenauigkeit ±15 µm über optisch erfasste Zielmarken
- Außenkonturen, Innenausbrüche und komplexe Formen
- Absatz- und Tiefenfräsungen für Flex, Starrflex und Semiflex
12Siebdruck
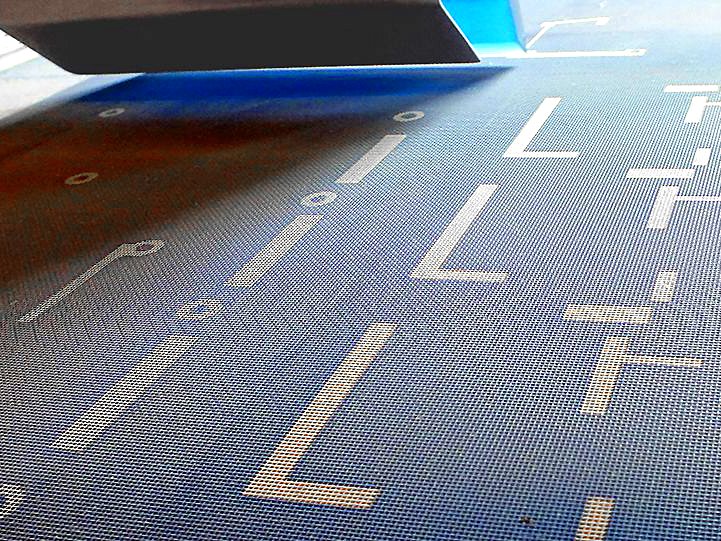
- Bestückungsdruck, Viafüller, Abziehlack und Carbondruck
- Siebe mit passender Gewebefeinheit, alle Schablonen aus eigener Fertigung
- Fotosensitive Lacke mit UV-Belichtung für feinste Strukturen
- Lacksysteme von Peters
Phase 5
Prüfung
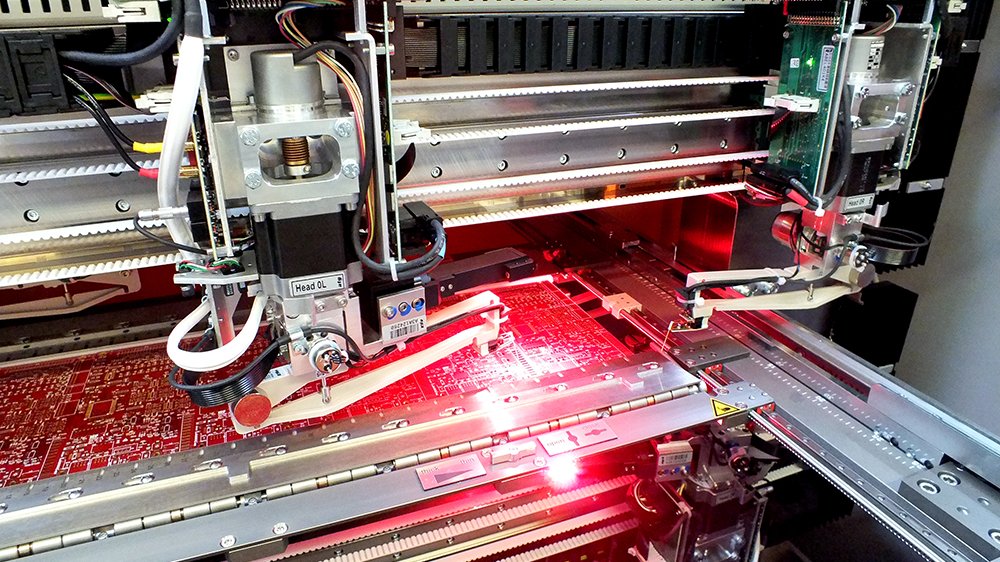
13Elektrischer Test
Zum Abschluss prüfen wir jede Leiterplatte elektrisch gegen die Netzliste aus Ihren CAD-Daten.
- Flying-Probe-Tester (ATG A5 neo) für Prototypen und Kleinserien: kein Adapter nötig, schnell umgerüstet
- Adaptertest für große Serien: hohe Prüfdichte und Geschwindigkeit, in Zusammenarbeit mit dem ortsnahen Prüfdienstleister ETZ
Prozesskontrolle und Umwelt
- Alle Prozesse werden laufend überwacht, dokumentiert und geregelt, Anlagen und Messsysteme regelmäßig kalibriert
- Eigenes Labor für die Analyse der chemischen Prozesse
- Eigene Abwasseranlage: Reinigung, Neutralisation und Aufbereitung vor der Einleitung
- Abfälle vermeiden, Reststoffe fachgerecht recyceln
- Sparsamer Einsatz von Rohstoffen, Energie und Wasser, Wärmerückgewinnung aus der Prozessabwärme
Wir zeigen Ihnen gern, was für Ihr Projekt möglich ist.